
Bransjenyheter
 Sep 28, 2026
 Skrevet av administrator
Håndverksølemballasje: flaskeholdere, etiketter, stive gaveesker og kaldkjedebrett
Et bryggeri på 15 fat flytter flaggskipet sitt fra 22 oz flasker til 16 oz bokser og antar at pakkearbeidet avsluttes når kunstverket er godkjent. Tre uker senere melder en distributør om knuste hjørner på jubileumsgavesettene, og banksjefen skriver av seg sixpack med delte håndtak. Ingenting var galt med ølet. Papirspesifikasjonene hadde aldri blitt matchet med måten ølet faktisk reiser på.
Den korte versjonen: håndverksølemballasje er to separate tekniske problemer som deler ett merke. Primæremballasje, som betyr bokser, glass og fat, beskytter væsken og styres av påfyllingslinjen. Sekundæremballasje, det vil si etiketter, transportører, avsendere, stive bokser og tappeposer, beskytter merkevaren, logistikken og i økende grad den regulatoriske posisjonen til bryggeriet. Å behandle det andre problemet som en designøvelse er det som produserer returer, omarbeid og dødfrakt.
Tre avgjørelser avgjør om papiremballasje overlever en bryggerikjølekjede:
- Brettkvalitet med ekte våtstyrke eller barrierebehandling, ikke bare skyvelære.
- Et lim klassifisert for 0 grader Celsius og kontinuerlig kondens.
- En limsøm og håndtak testet ved 90 prosent relativ fuktighet, ikke i designstudioet.
Primær kontra sekundær emballasje: Hvor papir faktisk får sin plass
Sømdimensjoner, kullsyre og oppløst oksygen tilhører hermetikk- eller tappelinjen. Papiremballasje starter umiddelbart etter dette punktet, og den bærer det meste av det synlige merkevarearbeidet pluss det meste av logistikkrisikoen. Fire papirformater gjør det tunge løftet i et typisk bryggeri.
Etiketter og halsetiketter
Trykkfølsomt lager på 2,3 mil BOPP-film overlever en isbøtte uten kantløft. Våtstyrke papiretiketter ser varmere ut, men trenger en fuktbestandig lakk og et permanent akryllim som fortsatt griper ved 0 grader Celsius.
Multipakningsbærere
Kartongbærere i kurv-stil er vanligvis 16 til 18 punkts leirebelagte newsback. Ubehandlet brett kan miste omtrent en tredjedel av kompresjonsstyrken etter 48 timer ved 90 prosent relativ fuktighet, som er nøyaktig hva en walk-in-kjøler produserer.
Stive gaveesker
En todelt stiv boks bygget på 2 mm gråplate med en 157 gsm trykt wrap bærer vekten en fatlagret utgivelse fortjener. Hjørner knuser og lokk bøyer seg når gråbrettet faller under 1,5 mm.
Sendere og e-handelskartonger
E-flute med utstanset eller støpt innsats er det praktiske svaret for direkte til forbrukerflasker: innsatsen absorberer dråpen, kartongen holder seg innenfor bærerens omkretsgrenser.
Matchende format til kanal
De fleste omarbeidelser i håndverksølemballasje går tilbake til én feil: å velge et format fordi det fotograferer godt, for så å oppdage at det ikke kan overleve kanalen det sendes gjennom. Sammenligningen nedenfor kartlegger de fem formatene som absorberer mest bryggeripapirforbruk mot spesifikasjonen som holder dem intakte.
Flaskeetiketter for en fatlagret stout eller en kork-og-bur-utgivelse følger samme konverteringsrute som vinetiketter: foliestempling, preging og et matt laminat legges til etter at grunnmaterialet er valgt, så substratbeslutningen kommer fortsatt først.
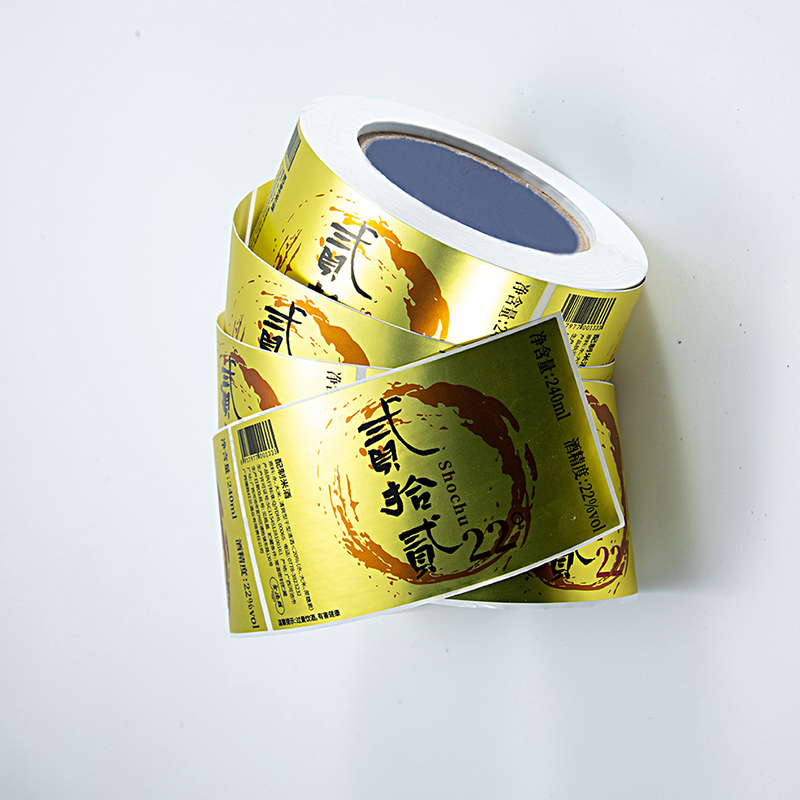 Vinflaskeetikett med matt foliepreget Flaskeetiketten er den visuelle kjernen og informasjonsankeret i vinemballasje – som muliggjør umiddelbar kommunikasjon, merkevaregjenkjenning og kulturuttrykk på tvers av detaljhandel, ... Se produkt →
De skjulte kostnadsdriverne ingen priser inn
Trykkpris promille er antallet bryggerier sammenligner, og det er sjelden antallet som avgjør utfallet. Fire kostnader sitter utenfor tilbudet.
- Fuktighetstap: ubestrøket plate i en 4 graders kjøler mister styrke med en hastighet ingen leverandør vil gi tilbud mot.
- Omarbeidelse av registrering: en 0,2 mm avdrift på en firefarget etikettkjøring er avvist lager, ikke et kosmetisk problem.
- Fraktkube: sammensatte bærere og stive esker sendes til tre til fem ganger volumet av knock-down leiligheter.
- MOQ-trinn: kryssing fra 5 000 til 20 000 enheter endrer formen og plateamortiseringen per enhet, noen ganger med 40 prosent.
Feilfrekvens for bærer og søm etter 48 timer ved 90 prosent RF og 4 grader Celsius
Gapet mellom den første og siste stolpen er forskjellen mellom en transportør som kommer intakt og en transportør som skiftes ut to ganger i året. På en kjøring på 10 000 enheter koster oppgraderingen vanligvis en brøkdel av en utskiftingssyklus.
Der volumet faktisk sitter
Et mellomstort bryggeri sitt årlige papiremballasjeforbruk fordeles sjelden jevnt. Etiketter dominerer fordi hver flaske og boks trenger en, mens stive bokser og taproomposer ser mer fremtredende ut enn de er på balansen.
- Etiketter og halsetiketter: 30 percent
- Multipakningsbærere and trays: 26 percent
- Frakt- og e-handelskartonger: 19 prosent
- Stive gaveesker og esker med begrenset utgivelse: 14 prosent
- Taproom, festival og merch bags: 11 prosent
De 11 prosentene nederst er der merkevareinntrykket per dollar er høyest. En kraftpose med utstanset håndtak som bæres ut av tapperommet reiser lenger enn noen plakat, og det er varen som oftest bestilles for tynn: 150 gsm kraft håndterer 8 kg komfortabelt, mens en 120 gsm pose begynner å rive i håndtaksroten når to growlere og et glass er inne. Å kjøpe en klasse tyngre koster svært lite per enhet og fjerner en tilbakevendende klage.
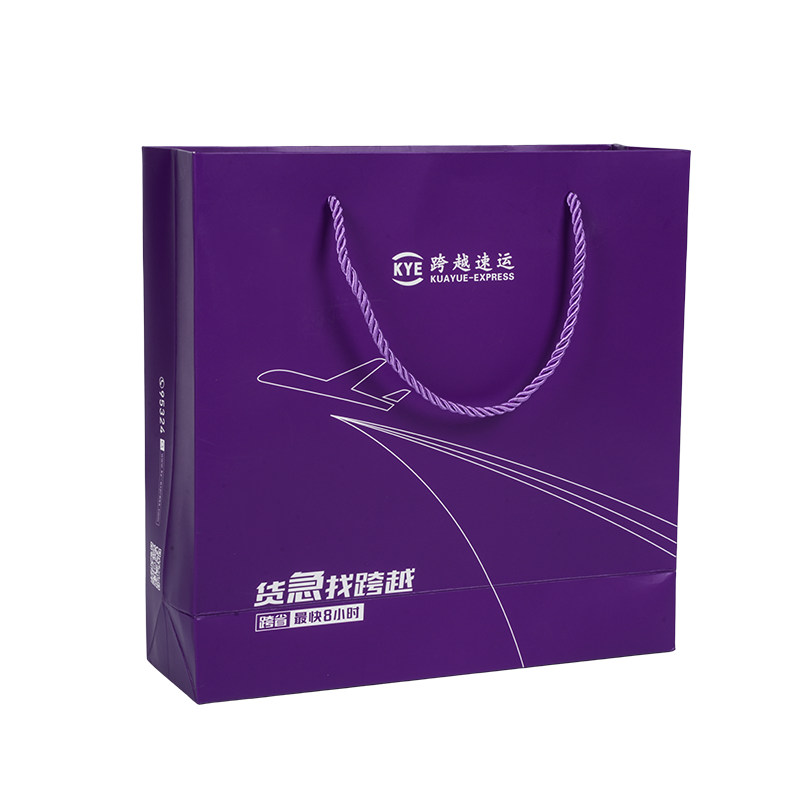 Generell emballasje kraftpapirpose Kjernefordelene med generelle papirposer er deres brede tilpasningsevne, portabilitet, praktiske og kostnadseffektive, samtidig som de er miljøvennlige... Se produkt →
En fem-trinns kildesekvens
Emballasjeprosjekter går galt på prøvestadiet, ikke produksjonsstadiet. Å sekvensere arbeidet på denne måten holder verktøybeslutninger bak det fysiske beviset.
Trinn 1, uke 1: Omfang SKU-listen
Tell årlige volumer per pakkeformat etter kanal, ikke per merke. Detaljhandel, taproom, gaver og direkte til forbruker har ulike toleranseprofiler.
Trinn 2, uke 1 til 2: fikser underlag og struktur
Match platekvalitet, belegg og lim til det kaldeste punktet i ruten. Begrensede utgivelser rettferdiggjør vanligvis et stivt skall her i stedet for en sammenleggbar kartong.
Trinn 3, uke 2 til 3: godkjenn dieline og bevis
Bekreft matrisene til pluss eller minus 0,5 mm og utskriftsregistrering til pluss eller minus 0,2 mm. Logg av på et trykt ark, ikke en skjerm-PDF.
Trinn 4, uke 3 til 4: pilot og test
Kjør en dråpetest på forsendelseskartongen og en 48-timers fuktighetstest på en limt bærer før masseproduksjon frigjøres.
Trinn 5, uke 4 til 6: produsere og sende
Sett in-line inspeksjonspunkter, lås pallemønsteret og avtal en etterbestillingsutløser basert på ledetid pluss sikkerhetslager.
Send en utfylt dieline, en volumprognose per SKU og den kaldeste lagringstemperaturen til pakketeamet, og be om en strukturprøve før plater kuttes.
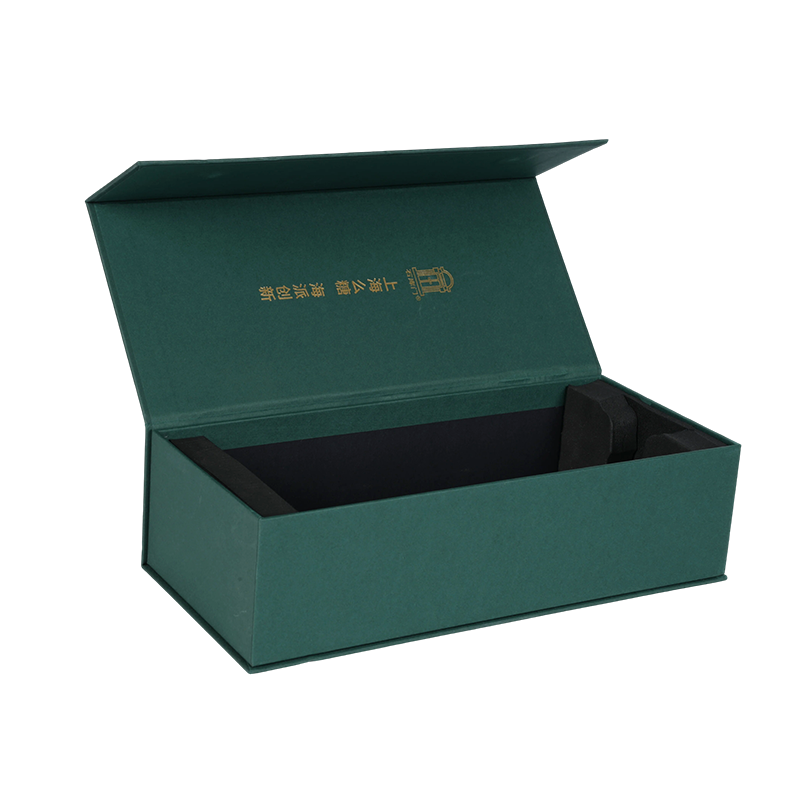 Matt folie preget enkeltflaske vinboks i bokstil 1. Plassering av esketype — Standard gaveeskeløsning for førsteklasses enkeltflasker Denne designen har en åpningsmekanisme i bokstil og er skreddersydd spesielt for ... Se produkt →
Overholdelse, lagring og ombestillingsdisiplin
Papiremballasje for drikkevarer har nå forpliktelser som varer lenger enn lanseringen. Dette er elementene som er verdt å skrive inn i spesifikasjonsdokumentet.
- Indirekte matkontakt: papir og kartong nær en flaskehals eller bokskant bør oppfylle FDA 21 CFR 176.170 og 176.180, eller EU-forordning 1935/2004 for det europeiske markedet.
- Mineraloljemigrering: spesifiser blekk og lakker med lav migrering for alle komponenter som sitter nær lukkingen, og hold resirkulert fiber ute av ansiktet.
- Utvidet produsentansvar: Tysk VerpackG-registrering, fransk Triman-merking og amerikanske stater programmerer alle prisgebyrer mot vekt og resirkulerbarhet, så en lettere monomaterialstruktur er ofte billigere dobbelt så mye.
- Pantreturordninger: etiketter og hylser må ikke forstyrre flaskesortering. Unngå helkropps PVC-hylser på returglass.
- Lagring: hold limte bærere flatt ved 15 til 25 grader Celsius og under 60 prosent relativ fuktighet, og roter lager først inn, først ut innen tolv måneder.
Vedlikehold er uglamorøst, men billig. Kontroller limsømmene på den første pallen i hver kjøring, skift ut slitte dyser når registreringen driver, og kontroller palleoverhenget hvert kvartal, fordi et 20 mm overheng på en stablet pall er der de fleste hjørneskader begynner.
Be om en fysisk dieline bevis tidlig. En konstruksjonsprøve koster langt mindre enn en pall med bærere som svikter i kjølerommet, og den avgjør argumentene om platekvalitet, belegg og håndtakskonstruksjon før noen har betalt for verktøy. Et papiremballasjeprogram trenger bare å være riktig én gang, på spesifikasjonsstadiet, og så holder det merket intakt fra bryggehuset til kundens inngangsdør.
Produktkategorier
Hovedsakelig engasjert i ulike typer emballasje bokser laget av ulike materialer og ulike papirprodukter.


-
E-post
[email protected]Telefonnummer
+86-15300896380 -
Adresse
No. 58 Hongmudan Road, Songjiang District, Shanghai, China -
Hurtigkoblinger
Hjem Om oss Service Industrier Nyheter Kontakt -
Produkter
Matemballasje Kosmetisk emballasje Gaveinnpakning Klesemballasje Hjemmetekstilemballasje Papiremballasjebokser -
kontakt oss gjerne